Cikk összefoglaló
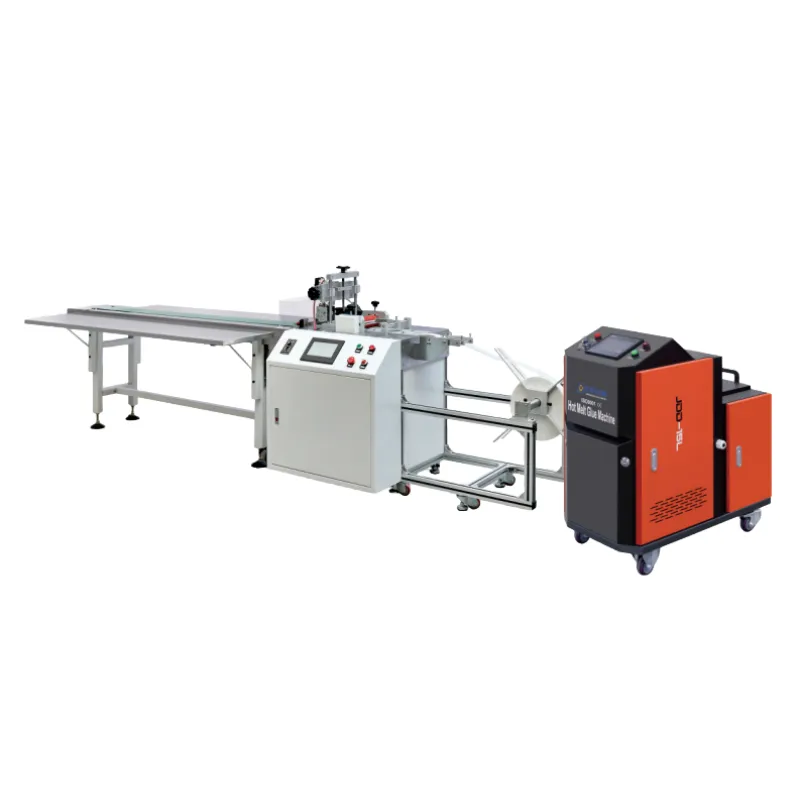
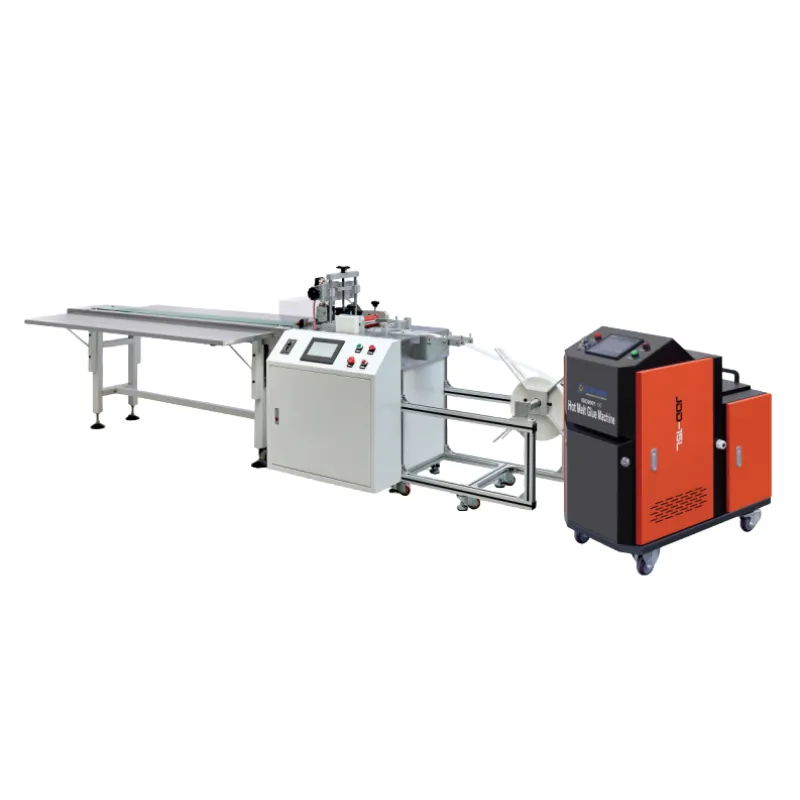
A professzionális élkidolgozási folyamat elengedhetetlen a vonzó, tartós és megbízható bútorok előállításához.Hot Melt élszalagozó gépsegíti a gyártókat a PVC, ABS, furnér és más szegélyanyagok ragasztásában a szabad panel széleihez ellenőrzött ragasztófelvitel, nyomás és befejező műveletek révén. A megfelelő felszerelés kiválasztása azonban többet jelent, mint a gép sebességének vagy a vételárnak az összehasonlítását.
Ez az útmutató feltárja a melegen olvadó élszalagozó berendezések működési elveit, kulcsfontosságú összetevőit, a ragasztó kiválasztását, a gyártási kihívásokat és a beszerzési szempontokat. Azt is elmagyarázza, hogyan javíthatják a gyártók a ragasztási konzisztenciát, csökkenthetik az anyagpazarlást, és hogyan tarthatják fenn a stabil gyártási teljesítményt.
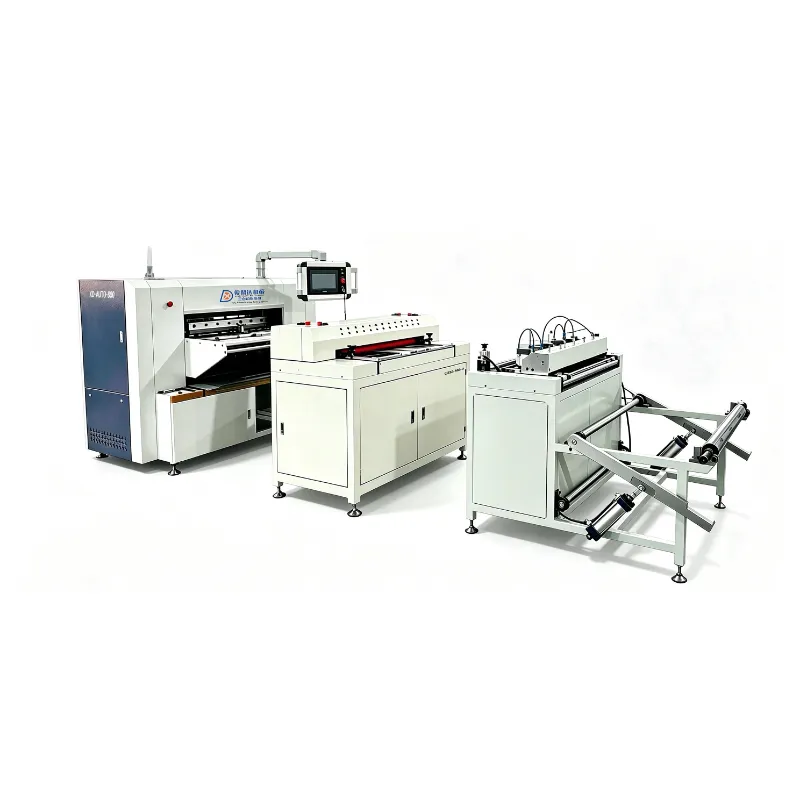
Hot Melt élszalagozó gépegy famegmunkáló gép, amely dekoratív és védő szegélyanyagok rögzítésére szolgál a bútorlapok szabad széleihez. Melegített ragasztót használ, hogy erős kapcsolatot hozzon létre a panel alapfelülete és az élszalag szalag között.
A bútorgyártásban az olyan anyagoknak, mint az MDF, a forgácslap, a rétegelt lemez és a laminált panelek gyakran szabad élei vannak a vágás után. Ezek a szélek befejezetlennek tűnhetnek, felszívják a nedvességet, és érzékenyek lehetnek az ütésekre vagy a mindennapi kopásra. Az élcsíkozás lefedi a szabadon lévő magot, és tisztább, professzionálisabb megjelenést biztosít.
A kézi élfelhordással ellentétben az automatizált forró olvadék élszalagozási folyamat integrálhatja a ragasztófelhordást, a szalagadagolást, a préselést, a vágást és a felületkezelést. Ez alkalmassá teszi szekrénygyárak, gardróbgyártók, irodabútorgyártók és más fafeldolgozó vállalkozások számára.
A gép a szilárd olvadékragasztó melegítésével működik, amíg el nem éri a megfelelő felhordási állapotot. A ragasztót ezután a panel szélére vagy a szegélyanyagra visszük, a gép kialakításától függően. A nyomógörgők összehozzák a két felületet, miközben a ragasztó lehűl vagy megkeményedik, hogy kötést hozzon létre.
Bár a gép konfigurációi különböznek, egy tipikus gyártási folyamat a következő szakaszokat tartalmazza.
A kezelő a munkadarabot az adagolórendszerre helyezi. A panelnek megfelelő méretekkel, tiszta felülettel és megfelelően előkészített éllel kell rendelkeznie. Egyes gépek előmaró egységet tartalmaznak a kisebb egyenetlenségek, fűrésznyomok és sérült anyagok eltávolítására a ragasztó felhordása előtt.
A melegen olvadó ragasztót egy ragasztóedényben vagy egy kompatibilis ragasztószállító rendszerben melegítik. Amint a ragasztó eléri a gyártó által javasolt feldolgozási hőmérsékletet, egy felhordó henger szétosztja a panel szélén vagy a kijelölt ragasztási felületen.
Fontos az egyenletes ragasztófedés. A nem elegendő ragasztó gyenge tapadáshoz vezethet, míg a túlzott felhordás látható ragasztóvonalakat és további tisztítási munkákat eredményezhet.
A szegélyléc a munkadarab felé van vezetve, és pontosan a ragasztóval bevont élhez illeszkedik. A szokásos anyagok közé tartozik a PVC, az ABS, a melamin és a fa furnér. Az adagoló mechanizmus segít megőrizni a szalag egyenletes beállítását a folyamat során.
A nyomógörgők a szegélyanyagot erősen a panelhez nyomják. Ez a lépés lehetővé teszi, hogy a ragasztó hatékonyan érintkezzen mindkét felülettel. A megfelelő nyomás és a stabil adagolás minimalizálja a hézagokat, az emelést és az egyenetlen kötést.
A gép konfigurációjától függően a vágóegységek eltávolítják a felesleges anyagot az elülső és a hátsó végekről. A durva vágó és finom vágóállomások ezután eltávolíthatják az extra szegélyeket a felső és az alsó felületről.
A további befejező egységek kis ragasztómaradványokat kaparhatnak le, és eltávolíthatják a kisebb szerszámnyomokat. A csiszolókorongok javítják a kész él megjelenését és tisztább felületet hoznak létre.
A gép teljesítménye számos mechanikai és elektromos rendszer koordinációjától függ. Ezen összetevők megértése segít a vásárlóknak a berendezések pontosabb értékelésében és a gyártási követelményeik szempontjából legfontosabb funkciók azonosításában.
A ragasztótartály tárolja és felmelegíti a ragasztót. Fűtési kapacitása, hőmérséklet-szabályozása, anyagkompatibilitása és tisztítóképessége befolyásolja a ragasztóanyag felvitelének stabilitását.
A folyamatos termeléshez a fűtési rendszernek megfelelő feldolgozási körülményeket kell fenntartania, szükségtelen túlmelegedés nélkül. A nem megfelelő hőmérséklet-beállítások befolyásolhatják a ragasztó viszkozitását, a ragasztási teljesítményt és a kész megjelenést.
A felhordó henger átviszi a megolvadt ragasztót a kijelölt ragasztófelületre. A stabil görgőrendszer elősegíti a ragasztó egyenletes eloszlását és csökkenti a munkadarabok közötti eltéréseket.
Az adagoló mechanizmus a szegélycsíkot a ragasztási területbe vezeti. A pontos igazítás segít megelőzni a ráncokat, az elmozdulást és az élek inkonzisztens pozicionálását.
A nyomógörgők erővel rögzítik a szegélylécet a panelhez. Elrendezésük, nyomásbeállításuk és működési stabilitásuk befolyásolja a kötési konzisztenciát.
A vágó, vágó, kaparó és polírozó rendszerek határozzák meg a munkadarab végső megjelenését. A kiváló minőségű kikészítés csökkentheti a másodlagos kézi feldolgozást és javíthatja a termelés hatékonyságát.
| Összetevő | Fő funkció | Amit a vásárlóknak ellenőrizniük kell |
|---|---|---|
| Ragasztó edény | Megolvad és tárolja a ragasztót | Fűtési stabilitás és ragasztókompatibilitás |
| Felhordó henger | Elosztja a ragasztót | Egységes ragasztófelvitel |
| Etetési rendszer | Vezeti az élsávozást | Beállítás és etetési stabilitás |
| Nyomógörgők | Nyomja a szegélyeket a panelekre | A nyomás konzisztenciája |
| Vágó egységek | Távolítsa el a felesleges szegélyt | Vágási pontosság és beállítás |
| Csiszoló egységek | A kész megjelenés javítása | Felületi tisztaság és kidolgozás |
Az anyagkompatibilitás az egyik legfontosabb szempont a forró olvadék élszalagozó berendezés kiválasztásakor. A ragasztónak, a szegélyanyagnak és a panel alapfelületének együtt kell működnie a megbízható eredmény elérése érdekében.
Az etilén-vinil-acetátot (EVA) széles körben használják a hagyományos élszalagozási alkalmazásokban. Praktikus feldolgozási jellemzőket, viszonylag egyszerű kezelést és számos szabványos bútorgyártási eljárással való kompatibilitást kínál.
Az EVA-t gyakran választják szekrényekhez, gardróbszekrényekhez, polcokhoz és általános bútorgyártáshoz, ahol fontos a kiegyensúlyozott ragasztási teljesítmény és az üzemeltetési költségek.
A poliuretán reaktív (PUR) forró olvadékragasztó eltérő kötési mechanizmust biztosít. Felvitel után reagál a nedvességgel és térhálós kötést képez. Gyakran fontolóra veszik olyan alkalmazásoknál, amelyek fokozott nedvesség- és hőállóságot igényelnek.
A PUR azonban kompatibilis gépi berendezéseket és körültekintőbb kezelési eljárásokat igényel. A ragasztómaradványok, az üresjárati idő, a tisztítási követelmények és a ragasztó kezelésének követnie kell a berendezés és a ragasztógyártó utasításait.
| Összehasonlítás | EVA ragasztó | PUR ragasztó |
|---|---|---|
| Ragasztási mechanizmus | Főleg hűtéssel köt be | Hűtés, majd nedvességgel reagáló térhálósítás |
| Tipikus alkalmazások | Általános bútorgyártás | Fokozott ellenállást igénylő alkalmazások |
| Nedvességállóság | A készítménytől függ | Általában magasabb a megfelelő kikeményedés után |
| Gépkövetelmények | Kompatibilis hagyományos forró olvadékrendszerrel | PUR-kompatibilis ragasztórendszer |
| Karbantartás | Rutinszerű ragasztótál és henger tisztítás | Gondosabb kezelési és tisztítási eljárások |
A berendezés vásárlása előtt a gyártóknak ellenőrizniük kell a támogatott élvastagságot, a szalag szélességét, a ragasztó típusát és az adagolási tartományt. A gépnek meg kell felelnie a napi gyártás során ténylegesen felhasznált anyagoknak.
A bútorgyártók gyakran szembesülnek visszatérő nehézségekkel a panelek éleinek feldolgozása során. Egy megfelelően konfigurált Hot Melt Edge Banding Machine segíthet sok ilyen probléma megoldásában.
A kézi felhordás és az instabil ragasztóleadás következetlen ragasztófedést eredményezhet. Ez egyes területeken gyenge kötést, máshol pedig túlzott ragasztóvonalakat okozhat.
Praktikus megoldás:Használjon stabil fűtési és felhordási rendszert, válassza ki a megfelelő ragasztót, és rendszeresen ellenőrizze a felhordó hengert.
A szegély felemelkedhet vagy szétválhat, ha a ragasztó nem kompatibilis, a panel széle poros, vagy a feldolgozási hőmérséklet és nyomás nem megfelelő.
Praktikus megoldás:Tisztítsa meg és készítse elő a panel szélét, ellenőrizze a ragasztóval való kompatibilitást, és állítsa be a feldolgozási feltételeket a ragasztószállító ajánlásai szerint.
A túlzott ragasztóanyag, a pontatlan pozicionálás, a nem megfelelő anyagkombinációk vagy az inkonzisztens gépbeállítás észrevehető ragasztóvonalakat hozhat létre.
Praktikus megoldás:Optimalizálja a ragasztó mennyiségét, használjon megfelelő szegélyanyagokat, és tartsa fenn a hengerek és az adagolás pontos beállítását.
A helytelen vágási beállítások, az elhasználódott vágóeszközök és az inkonzisztens panel elhelyezése durva éleket hagyhat maga után, vagy károsíthatja a dekoratív felületet.
Praktikus megoldás:Vizsgálja meg a vágószerszámokat, tartsa fenn a panelek stabil adagolását, és állítsa be a vágási beállításokat az anyagvastagsághoz.
Amikor a vágást, ragasztást, préselést és simítást külön végzik, a kezelők több időt töltenek a munkadarabok áthelyezésével és a kézi műveletek megismétlésével.
Praktikus megoldás:Vegyünk egy olyan gépkonfigurációt, amely integrálja a gyár gyártási mennyiségéhez szükséges feldolgozóállomásokat.
A megfelelő gép kiválasztásához a jelenlegi gyártási követelmények és a jövőbeli üzleti tervek gyakorlati értékelése szükséges. A nagyobb névleges fordulatszámú gép nem automatikusan a legmegfelelőbb befektetés minden gyár számára.
Értékelje a műszakonként feldolgozott panelek átlagos számát, a várható napi munkaterhelést és a gyártási ütemtervet. Egy kis műhely előnyben részesítheti a rugalmasságot és a könnyű kezelhetőséget, míg egy nagy bútorgyár nagyobb teljesítményt és automatizáltabb funkciókat igényelhet.
Ellenőrizze a munkadarab minimális és maximális vastagságát, szélességét, hosszát és egyéb méretkorlátozásokat. Ezeknek az előírásoknak ki kell terjedniük a tényleges gyártás során használt bútorlapokra.
Ellenőrizze, hogy a berendezés támogatja-e a szükséges PVC, ABS, melamin vagy furnér szegélyeket. A különböző anyagok eltérő feldolgozási feltételeket és kompatibilis ragasztókészítményeket igényelhetnek.
Fontolja meg, mely műveleteket kell automatikusan végrehajtani. Az előmarás, a véglevágás, a finom vágás, a saroklekerekítés, a kaparás és a polírozás hasznos lehet a gyár termékkínálatától függően.
A vezérlés hozzáférhetősége, a beállítási kényelem, a pótalkatrészek elérhetősége és a karbantartási követelmények egyaránt befolyásolják a hosszú távú működési költségeket. A berendezéseknek kezelhetőnek kell lenniük a gyárban rendelkezésre álló kezelők és technikusok számára.
Megbízható műszaki kommunikáció, különösen a tengerentúli vásárlók számára. A megrendelés megerősítése előtt érdeklődjön a telepítési útmutatóról, a kezelési útmutatóról, a hibaelhárítási támogatásról, a pótalkatrészekről és a garanciális rendelkezésekről.
| Vásárlási követelmény | Kérdések |
|---|---|
| Termelési kapacitás | A gép megfelel a napi termelési célnak? |
| A panel méretei | A munkadarab vastagsága és szélessége a támogatott tartományon belül van? |
| Él anyagok | Meg tudja dolgozni a szükséges szegélyanyagokat? |
| Ragasztórendszer | Kompatibilis a ragasztórendszer a kiválasztott ragasztóval? |
| Befejezés minősége | Mely vágó- és befejező egységeket tartalmazza? |
| Értékesítés utáni szolgáltatás | Rendelkezésre állnak műszaki segítség és pótalkatrészek? |
Még megfelelő gépekkel is az egyenletes gyártási eredmények megfelelő anyag-előkészítést, gépbeállítást és rutinellenőrzést igényelnek. A következő gyakorlatok segíthetnek csökkenteni az elkerülhető hibákat.
A feldolgozás előtt távolítsa el a port, a laza részecskéket és a szennyeződéseket. A sérült vagy egyenetlen éleket ki kell javítani, mielőtt belépnek a ragasztóállomásra.
Kövesse a ragasztó gyártója által megadott ajánlott hőmérsékleti tartományt. A helyes beállítás a ragasztó összetételétől, a gép kialakításától, a feldolgozási sebességtől és a környezeti feltételektől függ.
Az adagolási sebesség hirtelen megváltozása befolyásolhatja a ragasztóanyag átvitelét és a ragasztás körülményeit. Használjon az anyag- és gépkonfigurációnak megfelelő stabil gyártási sebességet.
A nyomógörgőknek elegendő és egyenletes érintkezést kell biztosítaniuk. A túlzott vagy elégtelen nyomás befolyásolhatja a kész él megjelenését és megbízhatóságát.
Ellenőrizze az első munkadarabokat a gép beállítása után, és ismételje meg az ellenőrzéseket a gyártás során. Vizsgálja meg a tapadást, az élek igazítását, a ragasztási vonalakat, a vágás minőségét és a felület tisztaságát.
A rendszeres karbantartás segít megelőzni a váratlan leállásokat, és támogatja a stabil termelési teljesítményt. A karbantartási eljárások során mindig követni kell a gép gyártójának használati utasítását, különösen a fűtött ragasztórendszerek kezelésekor.
Az élszalagozó gép vásárlása hosszú távú gyártási döntés. Magán a gépen túl a vásárlóknak olyan beszállítóra van szükségük, aki érti a famegmunkálási alkalmazásokat, a berendezések konfigurációját és az ipari termelés gyakorlati kihívásait.
A Ruian Jundingda Machinery Co., Ltd. egy gépgyártó, amellyel a vásárlók kapcsolatba léphetnek, hogy megvitassák a berendezések követelményeit és a megfelelő feldolgozási megoldásokat. A gépbeszállító értékelésekor fontos közölni a tervezett panelméreteket, a szegélyanyagokat, a ragasztószükségletet, a gyártási kapacitást és a kívánt befejezési eredményeket.
A vásárlás előtti részletes műszaki megbeszélés segíthet csökkenteni a konfigurációs félreértéseket, és biztosíthatja, hogy a kiválasztott berendezés megfeleljen a tervezett alkalmazásnak.
Ezen adatok megadása megkönnyíti a gyártó számára az alkalmazás értékelését és a megfelelő gépkonfiguráció ajánlását.
Fő célja, hogy hevített ragasztóval és nyomással szegélyanyagokat rögzítsen a szabad panel széleihez. Az eljárás javítja a bútorlapok megjelenését, és segít megvédeni a szabadon lévő magokat.
A gép konfigurációjától függően a szokásos anyagok közé tartozik a PVC, az ABS, a melamin és a fa furnér. A vásárlóknak vásárlás előtt meg kell erősíteniük a támogatott anyagvastagságot és -szélességet.
Az EVA főként hűtéssel és megszilárdulással hoz létre kötést, míg a PUR nedvesség hatására kémiai térhálósodáson megy keresztül. A PUR általában jobb hő- és nedvességállóságot biztosít a megfelelő kikeményedés után, de kompatibilis felszerelést és gondosabb kezelést igényel.
A gyakori okok közé tartozik a nem megfelelő ragasztóhőmérséklet, az elégtelen ragasztófedés, a szennyezett panelélek, az összeférhetetlen anyagok és a nem megfelelő nyomás. Ezen tényezők szisztematikus ellenőrzése segíthet azonosítani a probléma forrását.
Sok gép több élvastagságot támogat egy meghatározott működési tartományon belül. Előfordulhat azonban, hogy a kezelőknek módosítaniuk kell az adagolási vezetőket, a vágóegységeket és a nyomásbeállításokat az anyagok cseréjekor.
Kompatibilis ragasztó- és szegélyanyagokat kell használniuk, állandó ragasztófelhordást kell biztosítaniuk, optimalizálniuk kell a hőmérsékletet és a nyomást, valamint biztosítaniuk kell a gép pontos beállítását. Az elérhető megjelenés a ragasztó összetételétől és a szegélyszerkezettől is függ.
Igen, feltéve, hogy a gép kapacitása, mérete, működési követelményei és beruházási költsége megfelel a műhely termelési igényeinek. A kisebb gyártók számára előnyös lehet az egyszerűbb konfiguráció a szükségtelen automatizált funkciók vásárlása helyett.
Az alapvető takarítás és ellenőrzés a napi rutin része kell, hogy legyen. A ragasztórendszer és egyéb alkatrészek tisztítást igényelnek a ragasztó típusának, a gépi utasításoknak és a gyártási feltételeknek megfelelően.
Tekintse át a feldolgozási kapacitást, a támogatott panelméreteket, az élek anyagának kompatibilitását, a ragasztórendszert, a befejező funkciókat, az elektromos követelményeket, a karbantartási igényeket és az értékesítés utáni támogatást. A reprezentatív munkadarabok vizsgálata is javasolt, ha lehetséges.
Igen. Több élfeldolgozási művelet integrálásával egy megfelelően konfigurált gép csökkentheti a kézi kezelést, javíthatja a feldolgozási konzisztenciát, és lerövidítheti a gyártási időt az egyes műveletek külön történő végrehajtásához képest.
Hot Melt élszalagozó gépfontos szerepet játszik a modern bútor- és fafeldolgozásban. Az ellenőrzött ragasztófelvitel, a pontos szalagadagolás, a stabil nyomás és a hatékony vágás kombinálásával segít a gyártóknak tisztább és egyenletesebb panelélek készítésében.
A jó eredmény azonban a megfelelő felszerelés kiválasztásától, a ragasztók és a szegélyanyagok összeillesztésétől, a megfelelő feldolgozási feltételek betartásától és a rendszeres karbantartási eljárások betartásától függ.
A gyártási képességeik fejlesztését tervező bútorgyártók számára a leghatékonyabb megközelítés az, ha értékelik a tényleges munkadarabigényeket, nem pedig egyetlen gépspecifikációra összpontosítanak. A megfelelő konfiguráció javíthatja a termelés hatékonyságát, csökkentheti az elkerülhető hulladékot, és konzisztensebb késztermékminőséget biztosít.
Bútorgyártási folyamatának fejlesztését vagy meglévő famegmunkáló berendezéseinek korszerűsítését tervezi?
ÉrintkezésRuian Jundingda Machinery Co., Ltd. hogy megvitassák az alkalmazási követelményeket, az anyagspecifikációkat és a gyártási célokat. Csapatunk segít Önnek felkutatni vállalkozása számára megfelelő gépi megoldásokat.
Lépjen kapcsolatba velünk még ma, ha többet szeretne megtudni a felszerelési lehetőségekről, és további termékinformációkat szeretne kérni.
Lépjen kapcsolatba velünkMegjegyzés: A gépkonfiguráció, a feldolgozási tartomány, a ragasztóanyag-kompatibilitás és a gyártási teljesítmény modellenként eltérő. Rendelés előtt mindig egyeztesse meg a műszaki jellemzőket a berendezés és a ragasztóanyag gyártójával.
-